
快速检验球墨铸铁的球化质量的方法
Publication Date : 2020-07-24 13:27:53
球墨铸铁件在采购询价初期技术规范里面都会提到球化等级,球化等级直接影响到球化质量,风电铸件要求球化等级可以达到三级以上,下面铸造厂小编为大家分享一些如何快速检验球墨铸铁的球化质量。
一、炉前检验
球铸铁炉前检验是其生产过程中不可缺少的一环,它直接关系到球墨铸铁件的质量。铸造厂化验员及时、准确判断铁液的球化情况,铸造工程师可以迅速采取措施控制球墨铸铁质量。炉前误判将会造成大量铸件报废,浪费造型工时,因此炉前的及时、准确判断球化情况比炉后检验重要得多。实际生产中常用的炉前检验铁液球化情况的方法有以下几种。
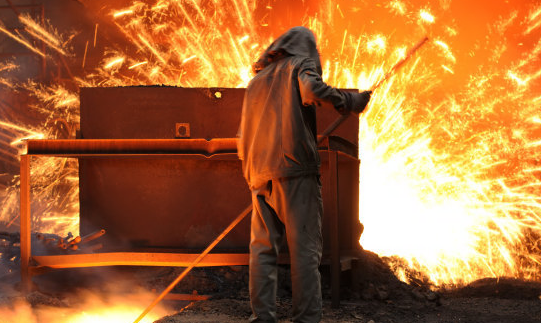
1、表面结皮及火苗判断法
稀土镁球墨铸铁含镁量较低,又有稀土元素,铁液表面和纯镁球墨铸铁不一样,表面没有那么多氧化皮,火苗也没有那么多而有力。但是当补加1/3铁液时液面会逸出镁光及白火苗,形如烛火。根据火苗数量、高度判断球化情况及镁残余量,火苗越高、越有力,说明球化良好。尤其是在浇注时,从铁液流中可以看到火苗,如高度达25-50mm,即球化良好;若火苗低于15mm,则球化较差。从处理后的球墨铸铁铁液表面看,形成氧化膜,并有银白色滚动的亮点,即为球化良好。但氧化膜太厚,则表示铁液温度低。
2、三角试块法
目前,铸造厂通过观察试块来判断球化情况是普遍采用的一种方法。各铸造厂所用试块形状很多、尺寸各异,多数铸造厂采用三角形试块。
3、浇注过程判断
(1)球墨铸铁铁液浇入铸型后,如浇口杯一直向下凹缩,而且表面非常光滑,说明球化良好;如浇口杯上部结一层硬壳,也进行缩凹,说明铁液温度低。
(2)在浇注过程中,砂型表面飞溅的圆形扁铁豆部分有麻点(凹坑),说明球化良好。
4、黑边鉴定法
球处理完毕后,用样勺浇注一块厚10mm左右的试块,冷却至暗红色,淬火击断后,如发现试块上表面有一道黑边,则表示球化不良,且黑边越厚,球化越差,产生衰退,此时如铁液温度高可补加合金。从试块上还可看出:如试块周围成圆弧状,并中间凹陷,有的还有一道道皱纹,则也表示球化良好;如试块上表面有麦皮状的点,则表示铁液氧化,易于衰退。在这种情况下,应对炉子进行改造。
5、观察铁液凝固状况
球化处理完毕后,取出少量铁液,浇入Ф30mm圆柱形金属型内,观察凝固期间铁液由表面涌出现象,并根据涌出铁液数量来判断铁液球化情况。球化良好的铁液,固期间表现出很大的石墨膨胀力,铁液表面在凝固开始时有些下降,表面结壳后即有少量铁液由表壳涌出;而球化不良的铁液表面涌出数量较少。
6、炉前快速金相观察
上述各种方法皆是利用球墨铸铁某一特性间接判断球化情况,但生产上各种条件变化甚大,所述方法都具有局限性,而炉前快速金相观察可较多地避免许多因素的干扰,直接观察球化情况。
二、炉后金相检验
(1)后金相检验主要观察显微组织如石墨形态及分特征金属基体组织夹杂物等通过金相分析可断件量为一改铸质提实基。
(2)稀土镁球墨铸铁的化学成分分析也可以说是一种检测手段,如发现问题,配料人员可作适当调整,以免出现重大质量问题。另外,还有力学性能的检测及球墨铸铁件的无损检测等。