
精密铸造气孔原因分析解决方案及回火工艺
Publication Date : 2020-08-05 14:44:12
气孔属于常见的精密铸造缺陷之一,气孔是指精密铸件个别位置出现光滑孔眼缺陷。气孔通常在机加工之后才能被发现。精密铸造技术人员结合多年车间生产经验,对精密铸造中出现气孔的原因及预防方法总结如下:
一、形成原因:1.大多数情况下出现气孔主要是因为精密铸造型壳焙烧不充分,浇注钢水时型壳瞬间产生大量气体无法顺利排出,进而侵入金属液中形成气孔;2.因为制壳工艺或壳型材料原因,型壳透气性太差,型腔中气体难以排出,进入金属液中形成气孔;3.浇注时卷入钢水中的空气未能排出从而造成的铸件气孔。
二、预防方法 1.在精密铸造条件允许的情况下,在结构复杂的铸件较高处设置排气孔。 2.在设计浇注系统时,要充分考虑到型壳排气需求。 3.型壳焙烧温度、时间要合理,保温时间也要充足。 4.脱蜡时应将蜡料彻底排除。 5.适当降低浇包嘴到浇口杯距离,浇注速度要均匀,以确保钢水平稳充满型腔,尽可能少的卷入钢水中空气,以便型腔中及钢水中气体能顺利排出。
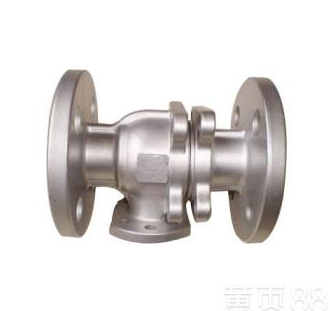
造成精密铸造的尺寸精度缺陷的几个因素:
1、铸件结构的影响。铸件壁厚,收缩率大,铸件壁薄,收缩率小; 自由收缩率大,阻碍收缩率小。
2、铸件材质的影响。材料中含碳量越高,线收缩率越小,含碳量越低,线收缩率越大;常见材质的铸造收缩率是铸造收缩率K=(LM-LJ)/LJ×100%,LM为型腔尺寸,LJ为铸件尺寸,K是受蜡模K1、铸件结构K2、合金种类K3、浇注温度K4这几个因素的影响。
3、制模对铸件线收缩率的影响。射蜡温度、射蜡压力、保压时间对熔模尺寸的影响以射蜡温度较明显,其次为射蜡压力,保压时间在保证熔模成型后对熔模较终尺寸的影响很小;蜡(模)料的线收缩率约为0.9-1.1%;熔模存放时,将进一步产生收缩,其收缩值约为总收缩量的10%,但当存放12小时后,熔模尺寸基本稳定;蜡模径向收缩率仅为长度方向收缩率的30-40%,射蜡温度对自由收缩率的影响远远大于对受阻收缩率的影响(较佳射蜡温度为57-59℃,温度越高收缩越大)。
4、制壳材料的影响,采用锆英砂、锆英粉、上店砂、上店粉,因其膨胀系数小,仅为4.6×10⁻⁶/℃,因此是可以忽略不计。
5、型壳焙烧的影响,由于型壳的膨胀系数小,当型壳温度为1150℃时,仅为0.053%,因此也是可以忽略不计。
6、浇铸温度的影响,浇注温度越高,收缩率越大,浇注温度低,收缩率越小,因此浇注温度应适当。
精密铸造是冶炼的办法之一。依据货物需求或者停止热解决与冷加工。精密铸造是于保守的冶炼工艺而言的一种特种冶炼办法。它能失掉精确地外形和较 高的冶炼精密度。
1、搬运型壳时必须不慎,预防碰坏型壳。
2、脱蜡时,脱蜡釜机门必需关严,免得热能消散,没有要碰坏或者刮伤炉门的密封骨料,如有创痕应即时予以改换。
3、装载重复举措愈快愈好,若提早工夫会形成型壳先期受暑,因蜡料比型壳热收缩大,易形成型壳保护。
4、适逢其会清算脱蜡过滤网及弹道,预防堵塞。解脱蜡釜机门时,绝没有能将脚放正在门客,预防流出的热水烧伤人。
5、操作时要戴好拳套。
不锈钢铸件使用的越来越广,在提高产品质量的同时,加工工艺也越来越复杂,回火工艺就是其中比较重要的一项,介绍一下:
(1)低温回火:通常在150—250℃温度范围内进行。回火后可空冷、油冷或水冷。其意图是在保存铸件高强度和硬度的条件下,消除淬火应力。首要用于渗碳、表面淬火及需求高硬度的耐磨铸钢件。
(2)高温回火:高温回火温度为500~650℃,保温恰当时刻后冷却。首要用于在淬火或正火后调整铸钢的安排,使之兼有高强度和杰出耐性的碳钢和低、中合金钢铸件。回火脆性是拟定合金钢铸件回火工艺时有必要注重的难题。在下列两个温度范围内均可发作。
在250~400℃发作的脆性:经淬火成为马氏体安排的铸钢,在此温度范围内都会发作回火脆性。如稍高于此脆性温度区回火,则可消除此回火脆性。并且今后再在上述温度范围内回火时,也不会现呈现回火脆性,故常称之为一类回火脆性。
在400~500℃(乃至650℃)发作的脆性:这对大都低合金铸钢都会发作,即发作铸钢的高温回火脆性。如将已在此温度范围内发作脆性的铸钢件再加热到600℃(或650℃)以上,之后在水或油中快冷,即可消除此种脆性。然罢了消除脆性的铸件,如又加热到发作回火脆性的温度,脆性又会呈现。这常称之为第二类回火脆性。