
不锈钢精密铸造的工艺技术及特性
Publication Date : 2020-08-14 13:57:53
不锈钢铸件的耐腐蚀性取决于铬,但是因为铬是钢的组成部分之一,所以保护方法不尽相同。在铬的添加量达到10.5%时,钢的耐大气腐蚀性能显著增加,但铬含量更高时,尽管仍可提高耐腐蚀性,但不明显。原因是用铬对钢进行合金化处理时,把表面氧 化物的类型改变成了类似于纯铬金属上形成的表面氧 化物。这种紧密粘附的富铬氧 化物保护表面,防止进一步地氧 化。
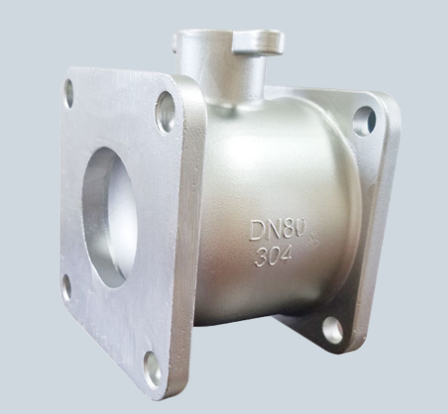
不锈钢精密铸造是一种少切削或无切削的铸造工艺,是铸造行业中的一项优异的工艺技术,其应用非常广泛。不锈钢精密铸造能有效保证熔体在转注很好的流动性,不锈钢精密铸造的温度选择要有效的根据转注的距离和转注过程来降温和流量等因素来确定。
不锈钢精密铸造圆铸锭的裂纹倾向比较低,在一定程度上有效的保证合金有其良好的排气补缩能力,有效的创造它的顺序接近条件,提高密度,铸造的温度一般比较偏高,直径在350mm以上铸锭铸造温度一般为730~750℃。
不锈钢精密铸造在一定程度上满足其流动性和不形成光亮晶为准,一般温度为715~740℃。不锈钢精密铸造扁铸锭热裂倾向高,不锈钢精密铸造温度比较低,一般在680~735℃。
不锈钢精密铸造的温度范围,一般都是上面给大家分享的这些,在制作不锈钢精密铸造的时候,都应该控制在这个温度范围内,这样生产出来的产品才是较好的。不锈钢精密铸造的注意事项如下:
1.为防止不锈钢铸造时产生白口,除从工艺上采取措施外,必须使其壁厚不能过薄(有些资料指出,壁厚在15mm以上时,用金属型铸造铸件的转角处都必须采用圆角。
2.由于金属型和芯无让性,为便于取出铸件和抽出型,不锈钢铸造铸件的铸造斜度应比砂型铸造件的适当大一些,一般应大30%-50%,应该指出:铸造斜度大小除与合金种类、壁的高度有关外,还与铸件表面的位置有关。
3.不锈钢铸造铸件内壁和内肋的厚度一般应取相连外壁厚度的0.6~0.7,否则由于内壁(肋)冷得慢,在铸件收缩时易在内外壁交接处产生裂纹。
4.由于金属型散热快,因此不锈钢铸造的最小壁厚应比砂型铸造铸件的要大一些,各种铸造合金、不同大小的铸造最小壁厚。
精密铸造的特性具体介绍如下:
1.中温蜡精密铸造配合的是硅溶胶制壳工艺;
2.中温蜡精密铸造的收缩比低温蜡的要大;
3.中温蜡精密铸造的蜡处理是不一样的,中温蜡是脱水提纯处理;
4.中温蜡精密铸造比低温蜡的尺寸要稳定。
不锈钢精密铸造的注意事项如下:
1.为防止不锈钢铸造时产生白口,除从工艺上采取措施外,有些资料指出,壁厚在15mm以上时,用金属型铸造铸件的转角处都必须采用圆角。
2.由于金属型和芯无让性,为便于取出铸件和抽出型,不锈钢铸造铸件的铸造斜度应比砂型铸造件的适当大一些,一般应大30%-50%。
3.由于金属型散热快,因此不锈钢铸造的最小壁厚应比砂型铸造铸件的要大一些,各种铸造合金、不同大小的铸造最小壁厚;
4.不锈钢铸造铸件内壁和内肋的厚度一般应取相连外壁厚度的0.6-0.7,否则由于内壁(肋)冷得慢,在铸件收缩时易在内外壁交接处产生裂纹。
清洁表面的不锈钢铸件分为两类:干燥、潮湿、干燥类清洗方法主要爆破过程中,湿式水力清洗方法主要是溶液还原,水脱氧,下面由介绍干和湿这两个不锈钢铸件表面清洗方法,供您参考。干类清洗方法主要是爆破过程中摩擦不锈钢铸件的表面处理干净,爆破过程简单说由压缩空气驱动,使弹丸在一定的速度喷到不锈钢铸件的表面上,用沙子和铁氧 化物表面的清晰,但摩擦清洗方法由于效率低,不均匀,清洗效果差的原因,已经被创建的工厂,几乎被消灭。